植球工艺详解如何提升BGA植球良率
干过BGA返修的朋友都知道,植球这活儿看着简单,真上手了才发现坑一个接一个。有时候球植得挺漂亮,一过回流焊就出现连锡、虚焊,甚至掉球。良率上不去,返工成本蹭蹭涨。今天我就结合自己踩过的坑,把植球工艺里影响BGA植球良率的关键点掰开揉碎聊一聊,都是实打实的经验,不是网上抄来抄去的那套。
锡膏和钢网,别凑合用
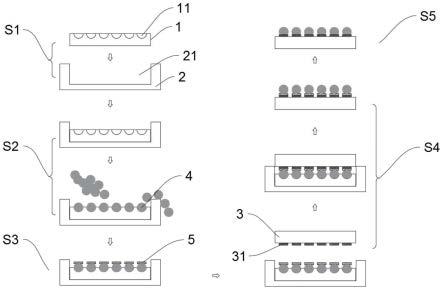
很多人植球失败,第一反应是回流焊温度不对,其实问题往往出在锡膏和钢网上。锡膏的粘度、颗粒度直接决定脱模效果。我试过用普通SMT锡膏去植0.4mm间距的BGA,结果脱模时锡膏拉丝,球还没放上去就糊成一片。后来换了植球专用锡膏,颗粒更细,粘度也稳,脱模干净利落,植球成功率立马不一样。
钢网更是重中之重。开孔尺寸一般比焊盘小个5%到10%,厚度要匹配球径。比如0.5mm的球,钢网厚度选0.1mm到0.12mm比较合适。开孔太小锡量不够,球容易掉;开孔太大锡膏量多,回流后连锡概率飙升。还有钢网的张力,用久了会松,松了就会导致锡膏印刷厚度不均,这个细节很多人不注意,结果良率忽高忽低找不到原因。
对位和放置,手别抖
对位这道工序,说多了都是泪。BGA芯片的焊盘间距越来越密,0.3mm间距的芯片稍微偏一点就完蛋。我习惯用带对位功能的植球台,先靠显微镜把芯片和钢网对正,再固定住。千万别用手直接压,受力不均会导致锡膏厚度不一致。放球的时候,如果用植球笔,一次蘸一个球,慢是慢点,但准。用球阵列板的话,要对准孔位轻轻晃,让球自然落进去,别硬怼,硬怼容易把锡膏压塌。
有个小技巧,放完球后别急着回流,先拿放大镜扫一遍,看看有没有缺球、多球或者球歪了。缺球补上,歪的用镊子轻轻拨正。这一步花两分钟,能省后面半小时的返修时间。
回流焊曲线,得跟着实际情况调
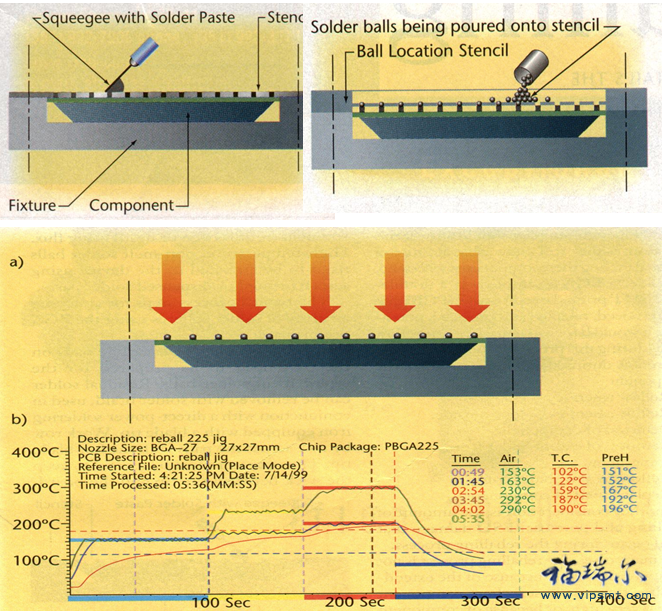
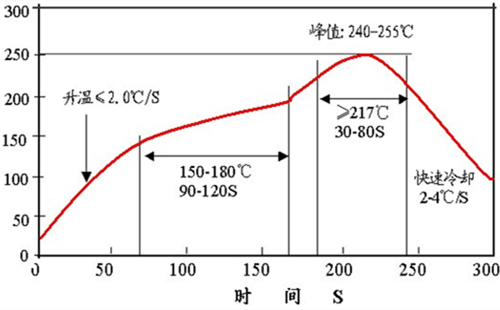
回流焊曲线是决定植球成败的最后一关。很多教程给的是通用曲线,但你的板子厚度、芯片大小、锡膏型号不一样,曲线就得微调。预热区升温别太快,太快锡膏里的溶剂挥发不充分,容易炸锡产生锡珠。恒温区要让助焊剂充分活化,一般150度到180度停留60到90秒。回流区峰值温度别超过245度,太高会伤芯片,太低球化不完全。
我习惯用测温板实测一下,把热电偶贴在BGA旁边,看实际温度曲线和设定值差多少。差个十度八度很正常,调回来就行。还有冷却区,别用强风猛吹,冷却太快焊点容易脆,后期受力就裂。自然冷却或者弱风冷却最稳妥。
清洗和检查,别偷懒
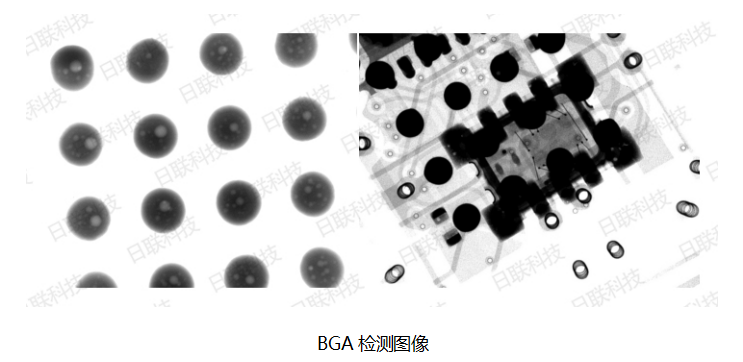
回流完别以为就结束了。助焊剂残留不清洗,时间长了会腐蚀焊点,还会导致电迁移。用超声波清洗机加专用清洗剂,洗个三五分钟,再用去离子水冲干净,热风烘干。检查的时候,X光机是少不了的。看看有没有连锡、虚焊、气泡。气泡率控制在25%以内算合格,太高了焊点强度不够,后期震动容易失效。
还有一点,植球环境湿度最好控制在40%到60%,太干静电大,太湿锡膏吸潮。别小看这些细节,BGA植球良率就是从这些地方一点点抠出来的。我见过太多人只盯着回流焊,结果前面工序全白费。植球是个细活,每一步都稳住,良率自然就上去了。



 电鸽app免费下载正版
 梦狱之国的爱丽丝手机版下载(夢獄の国的爱丽丝)
 ph下载官方免费版本
 慢脚文化软件app官方下载(快手)
 异常咖啡机汉化版下载(Anomalous Coffee Machine)
 e621福瑞控中文版下载(The Wolfs Stash)